


Noticias de la industria
Inicio / Noticias / Noticias de la industria / Guía de selección de máquinas de electroerosión por penetración CNC
Guía de selección de máquinas de electroerosión por penetración CNC
 2026.07.23
 Noticias de la industria
Guía de selección
¿Qué es un Máquina de electroerosión por plomo
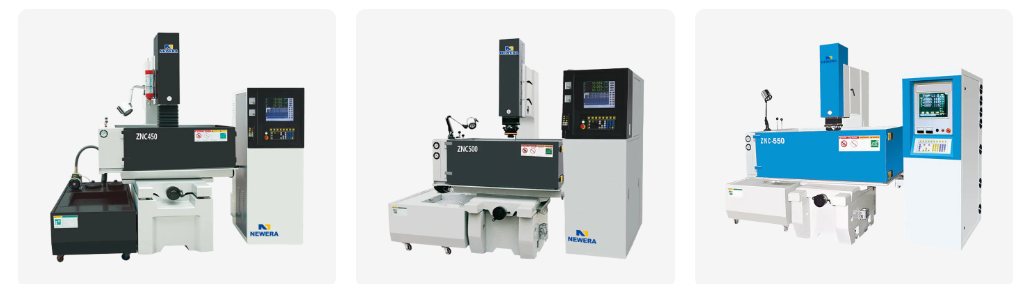
A Electroerosión por plomo La máquina da forma a una pieza de trabajo bajando un electrodo formado dentro del material mientras una rápida serie de chispas eléctricas erosionan la superficie para que coincida con la geometría del electrodo. Este proceso, generalmente llamado electroerosión por inmersión, elimina el material mediante erosión por chispa controlada en lugar de fuerza de corte, razón por la cual la dureza tiene poco efecto en el rendimiento de una máquina de electroerosión por inmersión. El electrodo y la pieza de trabajo se sumergen en fluido dieléctrico y cada chispa elimina una pequeña cantidad de material hasta que la cavidad terminada refleja la forma del electrodo.
Una máquina de penetración por troquel, a veces llamada máquina de electroerosión por ariete, es la herramienta estándar para producir cavidades de molde, impresiones de troquel y otras geometrías internas complejas que son difíciles o imposibles de alcanzar con una herramienta de corte giratoria. Una electroerosión por penetración CNC moderna agrega control de eje programable y ciclos de órbita además de este proceso central, razón por la cual la mayoría de las compras actuales de máquinas de electroerosión se basan en CNC en lugar de unidades operadas manualmente.
Cómo funciona la electroerosión por hundimiento
El ciclo de la erosión por chispas
La eliminación de material se produce mediante miles de descargas eléctricas individuales cada segundo, cada una de las cuales vaporiza una cantidad microscópica de material tanto del electrodo como de la pieza de trabajo. Debido a que el electrodo también se desgasta durante este ciclo, el material del electrodo y los ajustes de descarga se eligen juntos para equilibrar la velocidad de eliminación con la forma que se necesita conservar para una pasada de acabado.
El papel del fluido dieléctrico
El fluido dieléctrico, generalmente un aceite especializado, llena el espacio entre el electrodo y la pieza de trabajo, aislando el espacio hasta que el voltaje aumenta lo suficiente como para provocar una chispa y luego elimina los residuos erosionados. La circulación y filtración constantes del fluido evitan que los desechos interfieran con descargas posteriores, lo cual es parte de la razón por la cual el diseño del tanque y la capacidad de filtración son tan importantes como el propio generador.
Materialeses comúnmente mecanizados con electroerosión por penetración
Debido a que la electroerosión elimina el material eléctricamente en lugar de mecánicamente, cualquier material eléctricamente conductor generalmente puede mecanizarse independientemente de su dureza o tenacidad. La siguiente tabla describe los materiales que se combinan frecuentemente con una máquina de electroerosión.
| Material | Rango de dureza típico | Maquinabilidad con electroerosión por penetración | Uso común |
|---|---|---|---|
| Acero para herramientas endurecido | Hasta 60 a 65 HRC | No se ve afectado por la dureza ya que la eliminación es térmica y eléctrica. | Cavidades del molde de inyección |
| Aleación de titanio | Dureza moderada, alta tenacidad | Mecanizable a pesar de la dureza que desafía a las herramientas de corte. | Componentes aeroespaciales y médicos. |
| Carburo de tungsteno | Dureza muy alta | Mecanizable mediante erosión por chispa, donde el rectificado por sí solo es lento. | Insertos de herramientas de corte y piezas de desgaste. |
| Cerámica conductora | Alta dureza, quebradizo | Mecanizable si es eléctricamente conductor | Componentes especializados resistentes al desgaste. |
| Acero inoxidable | Dureza moderada a alta | Buena maquinabilidad general | Herramientas de calidad médica y alimentaria. |
Uso de material de electrodo en una máquina de inmersión
La elección del material del electrodo afecta la tasa de desgaste, el acabado alcanzable y la transferencia de detalles finos a la cavidad. El siguiente cuadro muestra un patrón de uso general entre materiales de electrodos comunes en una máquina de electroerosión por inmersión.
Electroerosión por penetración en comparación con electroerosión por hilo y fresado CNC
La electroerosión por penetración es una de varias formas de producir una cavidad o característica de precisión, y compararla con la electroerosión por hilo y el fresado CNC ayuda a aclarar dónde se adapta mejor una máquina de electroerosión por inmersión. El siguiente cuadro de radar enumera cinco atributos prácticos en los tres métodos.
- Electroerosión por plomo
- Electroerosión por hilo
- Fresado CNC
Tasa de eliminación de material por configuración de corriente de descarga
Aumentar la corriente de descarga en una máquina de electroerosión acelera la eliminación de material, pero también cambia el acabado de la superficie y el desgaste de los electrodos, razón por la cual las pasadas de desbaste y acabado generalmente se ejecutan en diferentes configuraciones. El siguiente gráfico de líneas ilustra una relación general entre la corriente de descarga y la tasa de eliminación relativa.
Acabado superficial típico por etapa de mecanizado
El acabado de la superficie en una máquina de electroerosión por inmersión mejora a medida que el proceso pasa del desbaste a través de pasadas de acabado progresivamente más finas. El siguiente cuadro muestra un valor Ra general, medido en micrómetros, asociado con cada etapa.
Clase de máquina y referencia de especificaciones
Hacer coincidir el tamaño del tanque de trabajo y la capacidad de peso del electrodo con el bloque de molde o cavidad más grande en producción evita descubrir a mitad del proyecto que una máquina tiene un tamaño insuficiente. La siguiente tabla agrupa las clases comunes de máquinas de electroerosión por platina CNC por rango de especificaciones generales.
| Clase de máquina | Tamaño del tanque de trabajo | Peso máximo del electrodo | Precisión de posicionamiento |
|---|---|---|---|
| Pequeño | 400x300x250mm | Hasta 50 kilos | Más o menos 0,005 mm |
| Medio | 650x450x350mm | Hasta 150 kilos | Más o menos 0,005 mm |
| Grande | 1000x700x500mm | Hasta 500 kilos | Más o menos 0,008 mm |
| extragrande | 1500x1000x700mm | Hasta 1000 kilos | Más o menos 0,01 mm |
Flujo de trabajo típico de producción de electroerosión por inmersión
Una cavidad terminada producida en una electroerosión por platina CNC generalmente pasa por la misma secuencia amplia independientemente de la complejidad de la pieza. Las etapas siguientes describen ese flujo general.
- 1 Diseño y fabricación de electrodos.
- 2 Configuración y alineación de piezas de trabajo
- 3 Pase de desbaste
- 4 Pase semiacabado
- 5 Pase final
- 6 Limpieza e Inspección
Dónde se utilizan las máquinas de electroerosión por penetración
La precisión y la independencia de la dureza del trabajo de la máquina de electroerosión por inmersión la convierten en una opción estándar en varios entornos de fabricación.
-
Cavidades de moldes y matrices
Moldes de inyección y herramientas de fundición donde no se puede alcanzar la geometría de la cavidad interna con una herramienta de corte giratoria.
-
Componentes aeroespaciales
Orificios de refrigeración y características complejas en piezas de titanio y superaleaciones donde el corte convencional es difícil.
-
Moldes para dispositivos médicos
Cavidades con detalles finos que necesitan un acabado suave y una consistencia dimensional ajustada en tiradas de producción largas.
-
Herramientas y punzones endurecidos
Los componentes de punzonado y matriz se mecanizan después del endurecimiento, ya que la erosión por chispa no se ve afectada por el estado endurecido del material.
Elegir un fabricante de máquinas de electroerosión por inmersión
Trabajar con un proveedor exclusivo de máquinas de electroerosión por penetración CNC en lugar de un revendedor general de máquinas herramienta suele tener sentido cuando un taller necesita un software de control, un tamaño de tanque o funciones de automatización específicos. Algunos puntos de control prácticos ayudan a limitar la búsqueda entre las opciones para una máquina de electroerosión por platina OEM.
- Confirme que el sistema de control admita los patrones de movimiento de los electrodos y los ciclos de órbita que necesitará el programa de herramientas.
- Verifique el tamaño del tanque de trabajo y la capacidad de peso del electrodo con el molde o bloque de cavidad más grande esperado en producción.
- Revise la respuesta del servo y el rendimiento del control de espacio, ya que esto afecta la consistencia con la que se mantiene el espacio de chispa durante una pasada larga de acabado.
- Pregunte sobre el tipo de generador y cómo se ajusta la energía de descarga entre las pasadas de desbaste y acabado.
- Observe la capacidad de filtración y circulación del fluido dieléctrico, ya que la limpieza del fluido afecta tanto la calidad del acabado como el desgaste de los electrodos.
Varios compradores miran hacia una base china de fabricante de máquinas de electroerosión por inmersión una vez que crecen el volumen o las necesidades de personalización, en gran parte debido a la concentración del desarrollo de software de control, el diseño de generadores y la capacidad de construcción mecánica dentro de una única región de suministro. Aquí también es donde una máquina automática de electroerosión por inmersión, construida con cambio automático de electrodos y funciones de ciclo desatendido, tiende a ser más fácil de conseguir junto con los diseños de tanques manuales estándar.
Antecedentes de fabricación
Nantong New Era Technology Co., LTD se ha centrado en desarrollar, diseñar y producir máquinas de control numérico y máquinas herramienta CNC durante más de 20 años, con el respaldo de un equipo que abarca el desarrollo de tecnología, la fabricación y el servicio de ventas.
- Experiencia 20 años
- Modelo de negocio Desarrollo de máquinas de electroerosión OEM y ODM
- Capacidad central Diseño y producción de máquinas herramienta CNC
- Instalación Centro de Producción y Montaje
Operando como fabricante de máquinas de electroerosión OEM y compañía de máquinas de electroerosión por penetración ODM, el equipo trabaja con los clientes para hacer coincidir la configuración de la máquina, como el tamaño del tanque, la configuración del generador y el software de control, con las piezas que se producen, aprovechando los desarrollos continuos en el campo para perfeccionar el diseño de la máquina con el tiempo.
Qué comprobar antes de comprar una máquina de troquelado
- Solicite una prueba de cavidad de muestra en un material representativo antes de realizar un pedido completo.
- Verifique que el software de control sea compatible con la biblioteca de electrodos y los patrones de órbita que sus programas de herramientas ya utilizan.
- Confirme el recorrido del eje y el tamaño del tanque con el bloque de molde más grande esperado, no solo con el tamaño promedio de la pieza.
- Revise la facilidad con la que se pueden obtener consumibles, como filtros y portaelectrodos, para el funcionamiento continuo.
- Analice la capacitación y el soporte de configuración para el sistema de control para que se puedan crear nuevos programas sin una larga curva de aprendizaje.
Preguntas frecuentes
-
P1. ¿Qué es una máquina de electroerosión por platina?
Una máquina de electroerosión por penetración, también llamada máquina de electroerosión por penetración o máquina de electroerosión por ariete, da forma a una pieza de trabajo bajando un electrodo formado en el material mientras repetidas chispas eléctricas erosionan la superficie para que coincida con la forma del electrodo.
-
P2. ¿Cómo funciona la electroerosión por hundimiento?
Un electrodo conformado y la pieza de trabajo se sumergen en fluido dieléctrico, y una serie de rápidas descargas eléctricas entre los dos erosionan el material de la pieza de trabajo en el patrón del electrodo.
-
P3. ¿Qué es la electroerosión por inmersión?
La electroerosión por penetración es el nombre general del proceso para utilizar una máquina de electroerosión por penetración para formar cavidades, como impresiones de moldes y matrices, mediante erosión por chispa controlada en lugar de herramientas de corte.
-
P4. ¿Qué es la electroerosión por RAM?
Ram EDM es otro nombre común para electroerosión por penetración, refiriéndose al ariete que impulsa el electrodo hacia abajo dentro de la pieza de trabajo durante el ciclo de mecanizado.
-
P5. ¿Qué materiales se pueden mecanizar por electroerosión?
La electroerosión funciona en cualquier material eléctricamente conductor, que cubre la mayoría de los aceros para herramientas, acero inoxidable, aleaciones de titanio, carburo de tungsteno y diversas cerámicas conductoras.
-
P6. ¿Puede el acero endurecido por máquina EDM?
Sí, dado que la eliminación del material se produce mediante descarga eléctrica en lugar de fuerza de corte, la dureza tiene poco efecto en el rendimiento del proceso.
-
P7. ¿Puede la máquina de electroerosión titanio?
Sí, las aleaciones de titanio se suelen mecanizar con electroerosión, especialmente para componentes aeroespaciales y médicos, donde su dureza dificulta el corte convencional.
-
P8. ¿Puede la electroerosión cortar carburo?
Sí, el carburo de tungsteno es una aplicación común de electroerosión, especialmente para insertos de herramientas de corte y piezas de desgaste donde el rectificado por sí solo sería lento y difícil.
-
P9. ¿Qué tan preciso es el mecanizado por electroerosión?
La precisión de posicionamiento en una máquina de electroerosión por penetración en buen estado suele estar en un rango de alrededor de más o menos 0,005 mm, aunque la cifra exacta depende de la clase de máquina y la configuración del proceso.
-
P10. ¿Qué acabado superficial puede lograr la electroerosión?
El acabado de la superficie depende de la etapa de mecanizado, con pasadas rugosas que dejan una textura más gruesa y pasadas de acabado capaces de alcanzar una superficie fina, casi al nivel del espejo.


Si está interesado en nuestros productos, consúltenos.
DATOS DE CONTACTO
Nantong New Era Technology Co., LTD
- Parque industrial de cinco estrellas, distrito de Chongchuan, ciudad de Nantong, provincia de Jiangsu, China
- TEL:+86-19851302688
- Correo electrónico: [email protected]
Productos
Enlace rápido
Terminal móvil
NANTONG NEW ERA TECHNOLOGY CO., LTD Todos los derechos reservados. Fabricantes de Centros de Mecanizado CNC Fábrica de Centros de Mecanizado de China
