


Noticias de la industria
Inicio / Noticias / Noticias de la industria / Centros de mecanizado CNC explicados: tipos, especificaciones clave y cómo elegir
Centros de mecanizado CNC explicados: tipos, especificaciones clave y cómo elegir
 2026.09.23
 Noticias de la industria
Una vez, un contratista de mecanizado nos trajo una cotización para 2000 carcasas de bombas con un requisito simple: una tolerancia de diámetro interior de ±0,008 mm, documentada en cada pieza. Los molinos manuales del taller podían alcanzar esa cifra en un buen día, pero no turno tras turno, y no con los registros de medición que exigía el cliente. El pedido fue a un taller que operaba centros de mecanizado CNC. La pregunta posterior del propietario fue exactamente la misma que todo comprador debería hacerse: ¿qué tipo de centro de mecanizado necesito realmente y qué especificaciones determinan realmente si me reportará beneficios?
¿Qué define un centro de mecanizado CNC?
Coloque un centro de mecanizado junto a una fresadora CNC en un taller y la diferencia visible es el cambiador automático de herramientas (ATC). Un centro de mecanizado CNC es una máquina herramienta controlada numéricamente por computadora diseñada para realizar fresado, taladrado, taladrado, roscado y escariado en una sola configuración, extrayendo herramientas de un cargador y cambiándolas sin las manos del operador. Esa capacidad convierte una operación de corte con una sola herramienta en un proceso secuencial: la máquina puede refrentar la pieza, perforar sus orificios, perforar los diámetros críticos y roscar las roscas, todo en un ciclo de programa.
¿Por qué eso importa desde el punto de vista de los costos? Porque cada cambio manual de herramienta es una fuente de variación. La herramienta se asienta de manera diferente en el soporte, el par de apriete del operador es diferente y el estado de calentamiento del husillo cambia. Un centro de mecanizado elimina esas variables, razón por la cual la repetibilidad, no la velocidad, es la verdadera razón por la que los talleres se actualizan. El siguiente esquema muestra los componentes principales que evaluará en cualquier centro de mecanizado: la columna, el cabezal del husillo con su accionamiento, la mesa de trabajo, el almacén de herramientas, el panel de control y la base que soporta toda la estructura.
Componentes principales de un centro de mecanizado CNC
Para obtener un recorrido más detallado sobre cómo el sistema de control coordina los cambios de husillo, ejes y herramientas, nuestra guía para Qué es un centro de mecanizado CNC y por qué es importante Explica el bucle de control paso a paso.
Las tres configuraciones principales
Casi todos los centros de mecanizado del mercado se dividen en tres familias. La elección depende de la forma de la pieza de trabajo, el número de caras que necesitan mecanizarse y el tamaño de la pieza.
Centros de mecanizado verticales (VMC)
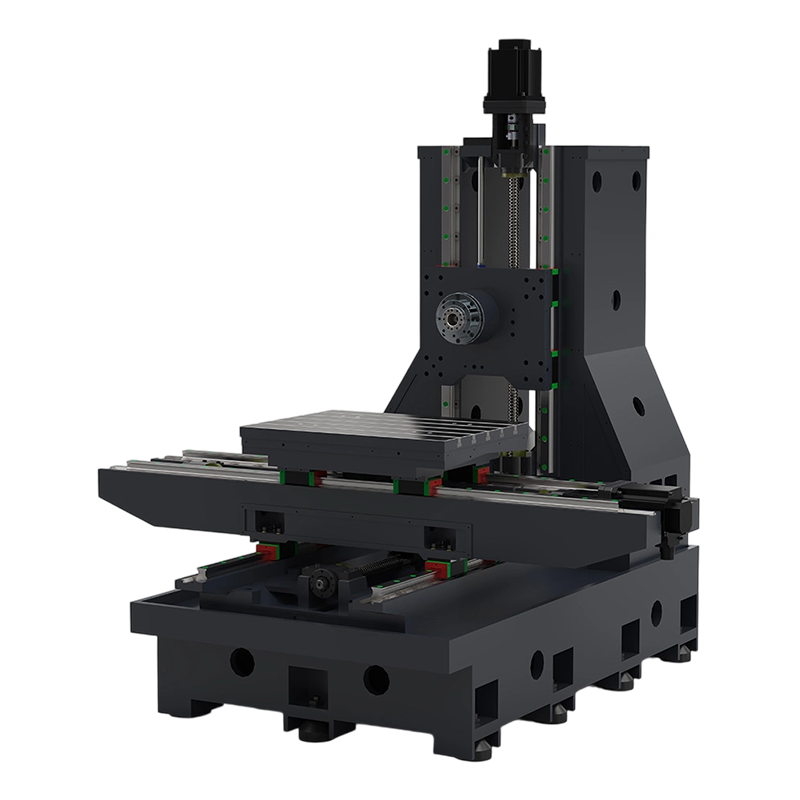
El VMC mantiene el husillo perpendicular a la mesa. Es el valor predeterminado para piezas planas, placas de molde, soportes y cualquier pieza de trabajo cuyas características críticas sean accesibles desde arriba. La instalación es sencilla porque la mesa está abierta por tres lados y la inversión inicial es la más baja de las tres familias. Para un taller que corta piezas de producción típicas de hasta aproximadamente 1.000 mm en recorrido X, un VMC ofrece la mejor relación entre capacidad y capital invertido. El económico VMC EV850 es un punto de entrada representativo para los talleres que dan un paso adelante desde el fresado manual.
 Centro de mecanizado vertical económico EV850 para talleres de producción Este VMC ofrece un punto de entrada asequible para los talleres que pasan del fresado manual, con un diseño que facilita la carga con grúa, el acceso para mantenimiento y la operación de HMI con una sola tecla. Ver producto →
Centros de mecanizado horizontales (HMC)
Gire el eje 90 grados y obtendrá el HMC. La orientación horizontal permite que las virutas se caigan de la herramienta y de la pieza de trabajo, lo que mejora la vida útil de la herramienta y el acabado superficial en orificios profundos y piezas cuadradas. Los HMC también aceptan cambiadores de paletas de manera más natural que los VMC, por lo que dominan las celdas automatizadas que mecanizan carcasas de transmisión, cuerpos de válvulas y carcasas de bombas en volúmenes medianos a altos. El centro de mecanizado horizontal HMC80 muestra el diseño característico: husillo, columna y un sistema de paletas que se puede ampliar a una celda de varias paletas.
 Centro de mecanizado horizontal HMC80 para celdas de paletas automatizadas Con su husillo horizontal y su diseño apto para paletas, esta máquina se adapta a piezas cuadradas y de orificio profundo, y puede expandirse a la automatización de múltiples paletas para volúmenes medianos a altos. Ver producto →
Centros de mecanizado de pórtico
Cuando la pieza de trabajo supera aproximadamente 1,5 m en el recorrido X, el pórtico toma el control. El husillo se desplaza sobre un puente sostenido por dos columnas, mientras que la pieza de trabajo permanece estacionaria sobre la mesa. Ese marco cerrado ofrece una rigidez excelente en una envoltura grande, razón por la cual los pórticos son equipo estándar en grandes talleres de troqueles y moldes, mecanizado estructural aeroespacial y procesamiento de placas pesadas. El centro de mecanizado de pórtico PL2016 es un ejemplo típico de pórtico de tamaño medio con 2.000 mm de recorrido en X.
 Centro de mecanizado de pórtico PL2016 para piezas rígidas de gran tamaño Un pórtico de tamaño mediano con recorrido X de 2000 mm, construido para trabajos de matrices, moldes, aeroespaciales y de placas de gran tamaño donde la rigidez del marco cerrado en un sobre grande es esencial. Ver producto →
| Criterio | VMC | HMC | pórtico |
|---|---|---|---|
| Orientación del husillo | verticales | Horizontales | verticales |
| Mejor forma de pieza | Piezas planas, funciones de acceso superior | Piezas cuadradas, orificios profundos, mecanizado multicara | Placas grandes, moldes grandes, piezas estructurales largas. |
| Viaje típico X | 600–1380 milímetros | 630–1000 milímetros | 2.000–2.500 milímetros |
| Evacuación de virutas | moderado | Excelente (asistido por gravedad) | moderado |
| Potencial de automatización | Manual o palet | Estándar de paleta | Manual o basado en rieles |
| Índice de precios relativos | 1.0 | 1,6–1,9 | 2.2–2.8 |
La elección entre estas familias rara vez gira en torno a cuál es "mejor". La elección entre un VMC y un HMC se reduce a la geometría de la pieza y al tamaño del lote: nuestra comparación de VMC frente a HMC establece las reglas de decisión en términos prácticos.
Especificaciones clave que deciden el rendimiento en el mundo real
Cuatro grupos de especificaciones determinan si un centro de mecanizado se gana la vida: recorrido del eje, rendimiento del husillo, capacidad de la herramienta y sistema de control. Deben revisarse como un paquete, porque un recorrido largo con un husillo débil o un almacén de herramientas pequeño obstaculizarán los trabajos reales, independientemente de los números del folleto.
Los valores de recorrido de los ejes corresponden a las especificaciones del catálogo de los modelos actuales de centros de mecanizado New Era.
El recorrido del eje es el primer filtro porque define el tamaño máximo de la pieza. Como regla práctica, no compre una máquina cuya dimensión de pieza más grande sea más del 70 por ciento del recorrido nominal; necesita espacio para los sujetadores, las abrazaderas y el espacio libre para las herramientas.
| Especificación | Entrada VMC | HMC | pórtico |
|---|---|---|---|
| Viaje de trabajo X/Y/Z | 850 × 560 × 560 milímetros | 800 × 700 × 700 milímetros | 2.000 × 1.600 × 800 milímetros |
| Cono del husillo | BT40 | BT40/BT50 | BT50 |
| Rango de velocidad del husillo | 8.000–12.000 rpm | 6.000 a 8.000 rpm | 4.000 a 6.000 rpm |
| Revista de herramientas capacity | 16–24 herramientas | 24–40 herramientas | 16–24 herramientas |
| Aplicación típica | Moldes, soportes, placas. | Carcasas, cilindros, celdas. | Grandes moldes, placas aeroespaciales. |
La velocidad del husillo debe coincidir con el material dominante. Si corta principalmente acero, un husillo de 8.000 rpm es suficiente y produce un mejor par a menor velocidad que una unidad de 12.000 rpm; Si corta aluminio, el rango de rpm más alto vale el costo adicional.
Emparejar la máquina con la pieza: una comparación de radar
Los propietarios de talleres suelen evaluar una máquina según seis criterios: flexibilidad de configuración, rigidez, eficiencia de espacio, preparación para la automatización, capacidad para piezas grandes y rentabilidad. Trace las tres configuraciones y las compensaciones se harán visibles.
Comparación cualitativa: las calificaciones reflejan las fortalezas típicas de cada configuración en aplicaciones comunes de talleres de trabajo.
El radar hace explícito el compromiso. Un VMC es líder en flexibilidad y rentabilidad, por lo que sigue siendo el primer centro de mecanizado más común. Una HMC es líder en preparación para la automatización y control de chips: la respuesta correcta cuando la misma familia de piezas funciona durante meses. Un pórtico lidera en rigidez y capacidad para piezas grandes, pero paga una penalización en tamaño y precio. Elija la dimensión que falla con mayor frecuencia en sus trabajos actuales y deje que ese sea el eje decisivo.
Donde los centros de mecanizado se ganan el sustento
Los centros de mecanizado CNC se utilizan en todos los segmentos de la fabricación de precisión. El patrón común es que cuanto mayor es el valor de la pieza de trabajo, mayor es el impacto financiero de un error de un solo operador y más fuertes son los argumentos a favor de procesos automatizados y repetibles. Las aplicaciones típicas incluyen:
- Molde y matriz: núcleos, cavidades y portaelectrodos, a menudo combinados con una electroerosión por penetración para obtener esquinas internas afiladas y detalles endurecidos que los cortadores no pueden alcanzar.
- Automotriz: carcasas de transmisión, pinzas de freno, muñones de dirección y cuerpos de bombas en series medias a altas.
- Aeroespacial: nervaduras estructurales, mamparos y piezas monolíticas de paredes delgadas donde la eliminación de material es alta y la rigidez es crítica.
- Medicina y electrónica: carcasas de instrumentos, prototipos de implantes, moldes de conectores y disipadores de calor donde las tolerancias son estrictas y los lotes son pequeños.
En los talleres de moldes, una división común y eficaz es dejar que el centro de mecanizado realice entre el 70 y el 80 por ciento de la eliminación del material y utilizar una electroerosión CNC para la geometría que una cortadora giratoria no puede producir. Esa combinación explica por qué los fabricantes de moldes tienden a invertir en ambas tecnologías en lugar de apostar por una.
Costo de propiedad: lo que se suma en cinco años
El precio de compra es el número más visible, pero también el más pequeño y útil. Durante cinco años, el costo de poseer un centro de mecanizado incluye herramientas y sujeción de piezas, mantenimiento, energía, tiempo de programación y el costo del espacio en sí. Una máquina que funciona en dos turnos puede justificar su precio en 18 a 24 meses; la misma máquina funcionando seis horas al día puede tardar cinco años. Compre capacidad que realmente pueda cargar.
Índice indicativo para entornos de trabajo comparables: las cotizaciones reales dependen de las opciones, el sistema de control y la configuración.
Los precios relativos entre clases son sólo el comienzo. Los sistemas de sujeción y herramientas a menudo añaden entre un 10 y un 20 por ciento al precio de compra del primer conjunto de trabajos. La energía y los consumibles son una línea más pequeña, pero el mantenimiento no lo es: un VMC de tamaño mediano necesita un servicio de inspección y lubricación del husillo en un cronograma fijo, y aplazar ese trabajo crea el patrón de falla clásico donde las tolerancias varían y la máquina falla durante una orden de producción en lugar de durante el tiempo de inactividad planificado.
Puntos de Mantenimiento que Protegen la Inversión
El plan de mantenimiento que mantiene preciso un centro de mecanizado no es complicado, pero debe seguirse en un calendario, no en un calendario de crisis:
- En cada turno: verifique la concentración de refrigerante, la lubricación de las vías y la temperatura del husillo; Escuche si hay ruidos de corte inusuales.
- Semanalmente: inspeccione el brazo del cargador de herramientas y los sensores de la abrazadera; Limpiar el cono del husillo.
- Mensualmente: verifique los valores de juego y compensación del eje; Inspeccione las cubiertas de las guías en busca de astillas.
- Trimestralmente: ejecute una prueba de barra de bola para verificar la circularidad y la precisión diagonal.
- Anualmente: alineación geométrica completa, calibración de escala y servicio del sistema de lubricación.
El mantenimiento programado es el seguro más barato que puedes comprar. Un centro de mecanizado que se mantenga en su ciclo de calibración mantendrá la tolerancia durante años; uno que se descuida consumirá herramientas costosas y tendrá que volver a trabajar mucho antes de que falle por completo.
Preguntas frecuentes sobre los centros de mecanizado CNC
P1. ¿Qué es un centro de mecanizado CNC?
Un centro de mecanizado CNC es una máquina herramienta controlada por computadora que realiza fresado, taladrado, taladrado, roscado y escariado con un cambiador de herramientas automático, de modo que se realizan múltiples operaciones en un ciclo de programa sin cambios manuales de herramientas.
P2. ¿Cuál es la diferencia entre un VMC y un HMC?
Un centro de mecanizado vertical tiene un husillo vertical y se adapta a piezas planas con elementos en la parte superior. Un centro de mecanizado horizontal tiene un husillo horizontal, una mejor evacuación de virutas y es la mejor opción para piezas cuadradas y celdas de paletas automatizadas.
P3. ¿Cuánto cuesta un centro de mecanizado CNC?
Un VMC de nivel básico es la forma más asequible, mientras que los HMC cuestan aproximadamente entre 1,5 y 1,9 veces más y los pórticos entre 2,2 y 2,8 veces más para envolventes comparables. El costo total de propiedad durante cinco años también incluye herramientas, mantenimiento, energía y programación.
P4. ¿Qué significan 3 ejes, 4 ejes y 5 ejes?
Describen el número de ejes controlados. Una máquina de 3 ejes mueve X, Y y Z. Una de 4 ejes agrega una mesa giratoria. Un 5 ejes agrega dos ejes giratorios para que la herramienta pueda acercarse a la pieza desde casi cualquier ángulo en una sola configuración.
P5. ¿Puede un centro de mecanizado sustituir a una fresadora CNC?
En la mayoría de los trabajos de producción, sí, porque el centro de mecanizado añade cambio automático de herramientas, tiempos de ciclo más rápidos y mejor consistencia. La excepción son las piezas muy grandes y largas que necesitan la envoltura ampliada de una fresadora o un pórtico dedicado.
P6. ¿Para qué se utiliza un centro de mecanizado pórtico?
pórtico machining centers are used for large workpieces such as big mold bases, aerospace structural plates, and oversized brackets where X travel exceeds about 1.5 m and the workpiece stays stationary under a moving bridge.


Si está interesado en nuestros productos, consúltenos.
DATOS DE CONTACTO
Nantong New Era Technology Co., LTD
- Parque industrial de cinco estrellas, distrito de Chongchuan, ciudad de Nantong, provincia de Jiangsu, China
- TEL:+86-19851302688
- Correo electrónico: [email protected]
Productos
Enlace rápido
Terminal móvil
NANTONG NEW ERA TECHNOLOGY CO., LTD Todos los derechos reservados. Fabricantes de Centros de Mecanizado CNC Fábrica de Centros de Mecanizado de China
