


Noticias de la industria
Inicio / Noticias / Noticias de la industria / Rectificadora de superficies CNC: la guía de compra completa para rectificado de precisión
Rectificadora de superficies CNC: la guía de compra completa para rectificado de precisión
 2026.08.20
 Noticias de la industria
Su última cotización requiere superficies planas y paralelas en placas de acero de 20 pulgadas de ancho y 60 pulgadas de largo, y la tolerancia se mide en décimas de milésima de pulgada. La máquina rectificadora de superficies CNC que instale para ese trabajo decidirá si el pedido genera ganancias o una pila de piezas rechazadas.
Después de más de 20 años fabricando máquinas herramienta de precisión, brindamos a todos los compradores el mismo consejo en cuatro puntos: verificar primero la capacidad de la mesa, luego la capacidad de planitud, luego el tipo de control y, finalmente, el soporte a largo plazo del fabricante. Una vez que esos cuatro tienen razón, los detalles restantes son fáciles de resolver.
Ese consejo proviene de la experiencia directa. en Tecnología de la nueva era de Nantong , hemos diseñado y producido máquinas rectificadoras de superficies CNC junto con nuestras líneas de centros de mecanizado y electroerosión, por lo que vemos cómo se comportan estas máquinas en talleres de moldes, plantas de piezas y salas de herramientas en diferentes mercados.
Qué hace una rectificadora de superficies CNC
Una máquina rectificadora de superficies CNC elimina el material con una rueda abrasiva giratoria para crear un plano de referencia plano, paralelo y suave. La pieza de trabajo se sujeta a un mandril electromagnético que se asienta sobre una mesa alternativa; la mesa se mueve hacia adelante y hacia atrás debajo de la rueda mientras el cabezal de la rueda avanza en incrementos controlados. En una máquina CNC, el recorrido de la mesa, la posición de avance transversal, el avance vertical descendente, los ciclos de rectificado y la compensación del desgaste de las ruedas se ejecutan automáticamente desde un programa de pieza.
La estructura es simple en concepto pero exigente en la práctica: cada componente tiene que resistir la deflexión y el calor para que la superficie final sea verdaderamente plana. El diagrama etiquetado a continuación muestra los elementos clave de una configuración típica.
Figura 1. Esquema isométrico de una rectificadora de superficies CNC: 1 bancada de la máquina, 2 mesa con mandril magnético y pieza de trabajo, 3 muela y protector, 4 cabezal de muela y husillo, 5 panel de control CNC, 6 columnas con guías verticales.
Configuraciones de máquina más comunes
- Esmeriladora de superficie de mesa alternativa y husillo horizontal: la opción estándar para rectificado plano de precisión en salas de herramientas y talleres de producción.
- Esmeriladora de superficie de eje vertical: utiliza la cara de una muela de copa o una muela segmentaria para una eliminación rápida del material en áreas de trabajo grandes.
- Amoladora de superficie de mesa giratoria: pasa continuamente el trabajo debajo de la rueda, adecuada para piezas redondas o anulares.
Entre estos tipos, la máquina de mesa alternativa de husillo horizontal sigue siendo el caballo de batalla porque equilibra precisión, rigidez y costo.
Cómo elegir la amoladora de superficies CNC adecuada
Los compradores piden regularmente una especificación universal, pero no hay una respuesta única. Un trabajo de placa de matriz, un lote de placas de desgaste de precisión y una pieza de producción de larga duración favorecen cada uno una máquina diferente. Resuelva estos seis puntos en orden:
- Mesa y sobre de viaje. La mesa debe soportar la pieza de trabajo más larga y aún dejar espacio para que las ruedas se desplacen demasiado.
- Potencia del husillo y tamaño de la rueda. Más potencia elimina el material más rápido, pero el cabezal de la rueda debe permanecer rígido.
- Planicidad y paralelismo. Compruebe los valores de aceptación en toda la longitud de rectificado, no sólo en una pequeña pieza de prueba.
- Nivel de control. Seleccione CNC manual, controlado por programa o completo según su patrón de lote y habilidades del operador.
- Automatización y accesorios. El rectificado automático de ruedas, la filtración de refrigerante y un mandril magnético ahorran horas en la producción.
- Construir calidad y servicio. La base de la máquina fundida, el diseño de las guías y la capacidad del fabricante para suministrar repuestos son más importantes que la pintura.
| Clase de máquina | Carga de trabajo del operador | Tamaño del lote | Repetibilidad | Uso típico |
|---|---|---|---|---|
| Amoladora de superficies manual de precisión | Alto | Únicos | Dependiente del operador | Cuarto de herramientas, reparación de moldes. |
| Amoladora hidráulica de mesa rectangular | Medio | Medio | bueno | Placas planas, acero troquelado |
| Lijadora de superficies controlada por programa | Bajo a medio | Medio to large | Alto | Producción por lotes, aderezo automático. |
| Amoladora de superficie CNC completa | Habilidad de programación | De pequeño a grande | muy alto | Ciclos complejos, carreras desatendidas |
Si su trabajo implica cambios frecuentes de lotes, un Línea de rectificadoras de superficies controladas por programa ofrece un término medio práctico: los ciclos de rectificado almacenados permiten la configuración rápidamente, mientras que el rectificado automático mantiene el disco en un estado de corte constante.
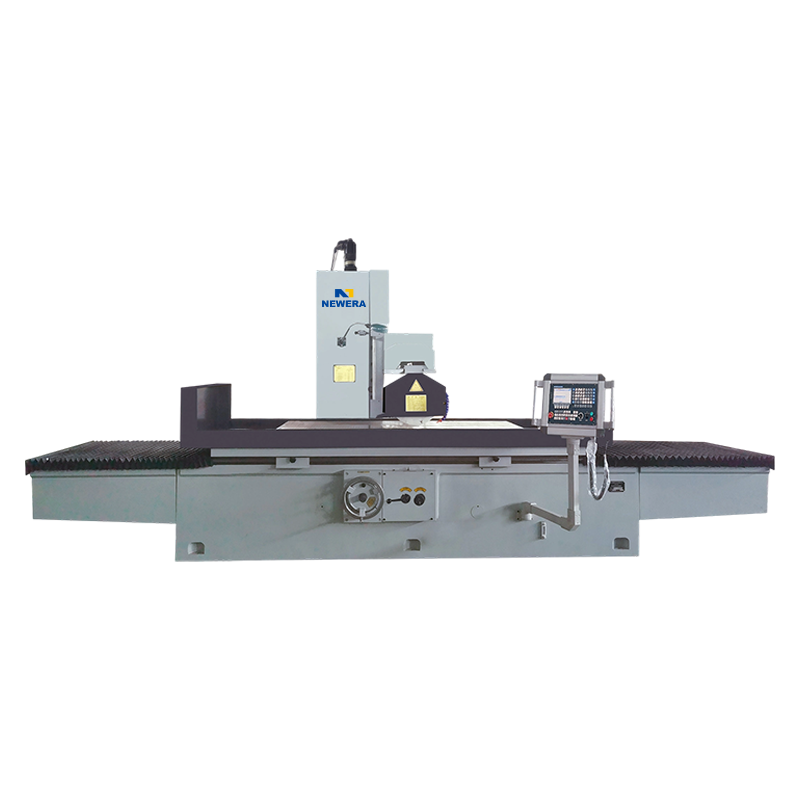 Fabricantes de rectificadoras de superficies controladas por programa CKM7140/7150/7163/7180 Tecnología de la nueva era de Nantong Co., Ltd is China OEM/ODM CKM7140/7150/7163/7180 Program Controlled Surface Grinding Machine manufacturers and... Ver producto →
¿Qué precisión puede esperar?
La planitud es el número por el que los compradores preguntan primero. Una amoladora de superficie de precisión en buenas condiciones normalmente mantiene la planitud dentro de 0,005 mm en 500 mm de longitud de rectificado, y las máquinas de alta precisión mejoran esa planitud hacia 0,003 mm. El paralelismo entre las dos caras permanece en el mismo orden de magnitud. El acabado de la superficie es un parámetro independiente; El siguiente cuadro muestra valores Ra típicos de rango medio para procesos de acabado comunes.
Figura 2. Valores Ra de rango medio para procesos de acabado comunes, basados en datos típicos de manuales de mecanizado; más bajo es más suave.
El mismo valor Ra en dos máquinas diferentes aún puede ocultar diferencias en las marcas de quemaduras, el desgaste de las ruedas y la estabilidad térmica. El avance controlado y el rectificado automático influyen en estos resultados tanto como el propio husillo. Para trabajos de troqueles y herramientas, nuestros Rectificadoras de superficies de precisión 250AH Combine finos pasos de avance descendente con un cabezal de rueda rígido, lo que mantiene este nivel de precisión práctico en una sala de herramientas de tamaño mediano.
 Fabricantes, empresa de rectificadoras de superficies de precisión 250AH/250AHR/250AHD - Tecnología de la nueva era de Nantong Co., Ltd is China OEM/ODM 250AH/250AHR/250AHD Precision Surface Grinding Machine manufacturers and company, Ver producto →
Rectificadoras de superficies CNC versus manuales e hidráulicas
En una rectificadora de superficie manual, la calidad depende de la disciplina del operador: la frecuencia del rectificado de las ruedas, el flujo de refrigerante y el criterio de avance descendente cambian de una pieza a otra. Las máquinas CNC y controladas por programa transfieren esa responsabilidad al sistema de control. Las ganancias mensurables son las mismas en casi todas las tiendas:
- Planicidad repetible desde la primera pieza de un lote hasta la última.
- Cepillado automático de ruedas tras un número de pasadas programado.
- Tiempo de configuración más corto cuando regresa el mismo trabajo.
- Acabado superficial más estable independientemente de los cambios de turno.
La capacidad de planicidad también aumenta con la longitud de la pieza. La siguiente tabla muestra los rangos de aceptación típicos para el rectificado de grado estándar y de alta precisión en longitudes de rectificado comunes.
Figura 3. Rangos ilustrativos de aceptación de planitud que se encuentran comúnmente en las hojas de especificaciones de las rectificadoras de superficie; Los valores reales dependen del modelo y la condición de la máquina.
El mayor beneficio es la utilización. Una máquina CNC o controlada por programa puede ejecutar un ciclo completo de rectificado y rectificado con solo una ligera supervisión, liberando a su mejor maquinista para el trabajo de configuración y medición. La contrapartida es el precio de entrada y la necesidad de alguien que pueda programar ciclos.
Muchos talleres no necesitan un controlador CNC completo para automatizar hasta este punto. el Amoladoras de superficie de mesa rectangular y eje horizontal M7132 a M7180 utilice desplazamiento de mesa motorizado y alimentación cruzada para reducir la carga de trabajo física y al mismo tiempo permitir el control manual, lo que los convierte en un paso natural entre el rectificado de banco y el CNC completo.
 M7132/7140/7150/7163/7180-16 Rectificado de superficie de mesa rectangular de eje horizontal Tecnología de la nueva era de Nantong Co., Ltd is China OEM/ODM M7132/7140/7150/7163/7180-16 Horizontal Shaft Rectangular Table Surface Grinding Mac... Ver producto →
Aplicaciones que vemos todos los días
Las rectificadoras de superficies producen superficies de referencia planas sobre las que se basan las operaciones posteriores. Las industrias que dependen de ellos comparten una necesidad común de datos precisos:
- Molde y matriz: bloques de matriz, placas de molde e inserciones que deben cerrarse y alinearse dentro de micras.
- Automoción: placas de transmisión, placas separadoras de embrague y caras de freno.
- Aeroespacial: dispositivos de inspección y bloques de referencia de raíz de pala.
- Medicina y electrónica: espaciadores de precisión, carcasas de sensores y accesorios de prueba.
En estos talleres, el rectificado es a menudo la primera operación después del aserrado porque crea la referencia a la que hacen referencia todos los mecanizados posteriores. Para consejos prácticos y experiencia operativa que van más allá del catálogo, nuestro Cobertura de noticias de la industria sobre aplicaciones de máquinas herramienta. explica qué observar durante la instalación, el acabado y la configuración.
Presupuesto y valor a largo plazo
Las etiquetas de precios son fáciles de comparar; los costos del ciclo de vida no lo son. Cuatro elementos de coste determinan lo que realmente le cuesta una amoladora plana:
- Precio de la máquina. El tamaño de la tabla y el nivel de control dominan esta cifra.
- Estampación. Soporte de equilibrio de ruedas, rectificador de diamante, filtro de refrigerante y un buen mandril magnético.
- Instalación y formación. Una rectificadora CNC es tan productiva como el operador que la programa.
- Mantenimiento y repuestos. El desgaste de las guías, la calidad del aceite hidráulico y los cojinetes del husillo determinan la precisión de la máquina al décimo año.
Según nuestra experiencia, los compradores que comparan los valores de aceptación de planitud, el diseño de las guías y las funciones de control antes de mirar el precio terminan consistentemente con un menor costo por pieza rectificada. Una máquina de un fabricante con un centro interno de producción y ensamblaje también le brinda un lugar al que acudir en busca de respuestas, y esa tranquilidad es parte del valor.
Preguntas frecuentes sobre la rectificadora de superficies CNC
¿Qué es una rectificadora de superficies CNC?
Una máquina rectificadora de superficies CNC utiliza una muela abrasiva giratoria para producir superficies planas, paralelas y lisas en piezas metálicas. El control CNC automatiza el desplazamiento de la mesa, el avance transversal, el avance descendente, el rectificado de las ruedas y la compensación del desgaste, para que el operador pueda reproducir el mismo resultado en cada pieza.
¿Cuál es la diferencia entre una amoladora de superficie y una amoladora cilíndrica?
Una amoladora de superficie produce superficies planas en piezas de trabajo sostenidas sobre una mesa alternativa, mientras que una amoladora cilíndrica gira la pieza de trabajo alrededor de su propio eje para rectificar diámetros exteriores o interiores. Ambos utilizan muelas abrasivas, pero la cinemática y la sujeción de la máquina son completamente diferentes.
¿Cuánto cuesta una rectificadora de superficies CNC?
El precio depende principalmente del tamaño de la mesa, la potencia del husillo y el nivel de control. Una pequeña rectificadora de superficie manual es el punto de entrada más económico, mientras que una máquina CNC completa con rectificado automático y filtración de refrigerante representa una inversión mayor, pero para la producción por lotes generalmente se amortiza con el ahorro de mano de obra y la reducción de desechos.
¿Qué acabado superficial puede lograr una rectificadora de superficies?
Los valores típicos de Ra oscilan entre 0,2 y 0,8 µm para el rectificado superficial normal. Con un acabado fino, ruedas equilibradas y un refrigerante estable, las máquinas de precisión pueden alcanzar aproximadamente 0,1 µm Ra, lo que cubre la mayoría de los requisitos de moldes y herramientas.
¿Cuál es la diferencia entre una amoladora de superficie de husillo horizontal y una amoladora de superficie de husillo vertical?
Una máquina de husillo horizontal rectifica con la periferia de la rueda y es la opción estándar para superficies planas de alta precisión; una máquina de husillo vertical rectifica con la cara de la rueda, elimina metal más rápido en áreas grandes y se prefiere para la eliminación de material pesado donde el acabado es menos crítico.
¿Cómo mantengo una máquina rectificadora de superficies?
Mantenga el mandril magnético limpio y desmagnetizado después de cada trabajo, enjuague el refrigerante y verifique su concentración semanalmente, arregle la rueda cuando se esmalte, lubrique las guías según lo programado y verifique periódicamente la planitud de la mesa y la precisión de la alimentación hacia abajo para que el desgaste pequeño no se convierta en piezas de desecho.


Si está interesado en nuestros productos, consúltenos.
DATOS DE CONTACTO
Nantong New Era Technology Co., LTD
- Parque industrial de cinco estrellas, distrito de Chongchuan, ciudad de Nantong, provincia de Jiangsu, China
- TEL:+86-19851302688
- Correo electrónico: [email protected]
Productos
Enlace rápido
Terminal móvil
NANTONG NEW ERA TECHNOLOGY CO., LTD Todos los derechos reservados. Fabricantes de Centros de Mecanizado CNC Fábrica de Centros de Mecanizado de China
