


Noticias de la industria
Inicio / Noticias / Noticias de la industria / Explicación de los tipos de electroerosión: una guía práctica para las clases de máquinas de electroerosión por penetración CNC
Explicación de los tipos de electroerosión: una guía práctica para las clases de máquinas de electroerosión por penetración CNC
 2026.08.26
 Noticias de la industria
Pregunte a diez responsables de talleres de herramientas qué máquina de electroerosión utilizan y escuchará diez variaciones de la misma respuesta: perforación con platina, hilo o perforación. La parte que confunde a los nuevos compradores es el nivel de control impreso en la máquina: ZNC, PNC o CNC. Si su trabajo implica una cavidad de molde ciega con un electrodo conformado, la decisión práctica suele ser el nivel de control, no la familia de procesos. Esta guía comienza con los principales tipos de procesos de electroerosión, luego compara las tres arquitecturas de control de electroerosión por penetración y muestra cuál se ajusta a un presupuesto y carga de trabajo típicos del taller.
Descripción general de los tipos de electroerosión: perforación con plomada, alambre y orificios
El mecanizado por descarga eléctrica elimina material con chispas controladas entre dos electrodos. Una electroerosión por penetración adopta la forma de un electrodo premecanizado en la pieza de trabajo bajo fluido dieléctrico. La electroerosión por hilo corta un camino a través de una pieza de trabajo sólida utilizando un alambre delgado energizado. La electroerosión por perforación de orificios utiliza un electrodo tubular giratorio para realizar orificios profundos y de pequeño diámetro. Microerosión reduce el mismo principio a funciones muy pequeñas. Entre ellas, la electroerosión por penetración es la opción más común para las cavidades de moldes porque puede producir cavidades ciegas, nervaduras y superficies texturizadas que el alambre no puede alcanzar.
| Tipo de electroerosión | Proceso | Mejor para | electrodo | Resultado típico |
|---|---|---|---|---|
| Electroerosión por plomo | El electrodo formado erosiona una cavidad | Cavidades de molde, troqueles, formas complejas en 3D. | Bloque de grafito o cobre | Cavidades ciegas con acabado fino o texturizado |
| Electroerosión por hilo | El alambre móvil corta la pieza. | Troqueles de estampado, herramientas de punzonado de precisión. | Alambre recubierto de latón o zinc | Bordes limpios y alta precisión dimensional |
| Electroerosión por perforación de agujeros | El electrodo de tubo giratorio quema un agujero profundo | Orificios de enfriamiento, orificios de inicio de enhebrado de alambre | Electrodo tubular de latón o cobre. | Perforación rápida y profunda con menos rebabas |
| Micro EDM | Electrodos en miniatura con baja energía de descarga. | Micromoldes, boquillas, componentes médicos. | Electrodo de microvarilla o tubo | Detalles muy finos y pequeñas características. |
Las compensaciones no se refieren sólo a la forma. La electroerosión por hilo no tiene fuerza lateral y produce bordes muy limpios, pero necesita un orificio inicial y corta solo las características. La electroerosión por penetración sobresale cuando un electrodo puede alcanzar directamente una cavidad compleja. Para los talleres que evalúan su primera máquina, máquinas de electroerosión por plomo sigue siendo el punto de entrada más flexible porque un solo electrodo se puede reutilizar para un lote de cavidades idénticas.
En una electroerosión por penetración, el principio de funcionamiento es sencillo: un cabezal servo sostiene el electrodo, el tanque dieléctrico rodea el área de mecanizado y la pieza de trabajo se asienta sobre la mesa con una descarga de chispas controlada entre el electrodo y la superficie de la pieza.
Vista isométrica simplificada de un sistema de electroerosión por penetración.
Niveles de control de electroerosión por penetración: ZNC, PNC y CNC
Una vez que se decide por la electroerosión por penetración, el sistema de control define la capacidad de la máquina, el precio y el nivel de habilidad del operador que exige. En el mercado son habituales tres arquitecturas de control: ZNC, PNC y CNC. Comparten la misma base mecánica pero difieren en qué parte de la secuencia de mecanizado está automatizada.
Máquinas ZNC: Posicionamiento manual con eje Z automático
ZNC significa control numérico del eje Z. La máquina maneja la profundidad de las chispas automáticamente, mientras que el operador posiciona X e Y manualmente y administra la configuración del electrodo. Esta es la arquitectura de electroerosión por penetración más simple y una opción práctica para cuartos de herramientas con instaladores experimentados y bajos volúmenes de producción. Si su flujo de trabajo es de lotes pequeños, un compacto Electroerosionadora por plomo ZNC-450 le brinda un ciclo de chispa controlado sin una inversión de control de alto nivel.
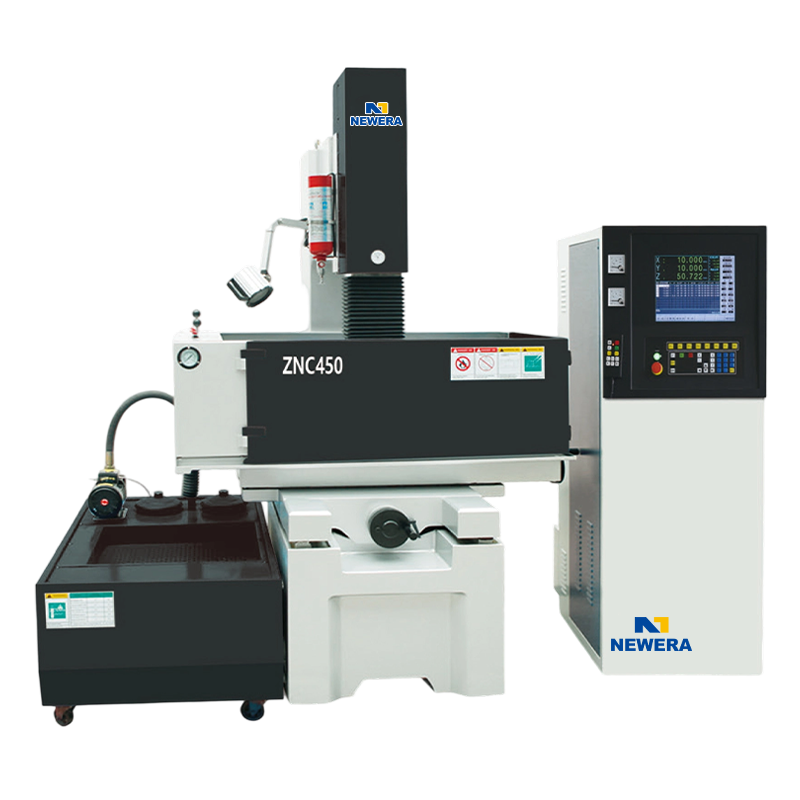 Máquina de electroerosión por inmersión/erosión por electroerosión por inmersión ZNC 450 Fabricantes, Empresa - Nantong Nuevo Nantong New Era Technology Co., Ltd es un fabricante y empresa de máquina de hundimiento por troquel/erosión por electroerosión por hundimiento OEM/ODM ZNC 450 EDM de China, sistema de niebla de... Ver producto →
Máquinas PNC: Posiciones y Secuencias Programadas
Las máquinas PNC añaden memoria y posicionamiento programable. El operador puede almacenar las posiciones de los electrodos, la profundidad de las chispas y las secuencias de lavado, lo que reduce el tiempo de preparación cuando un molde tiene múltiples cavidades. Para talleres que producen lotes más grandes o trabajos repetidos con frecuencia, la automatización Electroerosionadora por plomo PNC-450 Los beneficios que proporciona generalmente se amortizan rápidamente a través de ciclos más consistentes y menos supervisión.
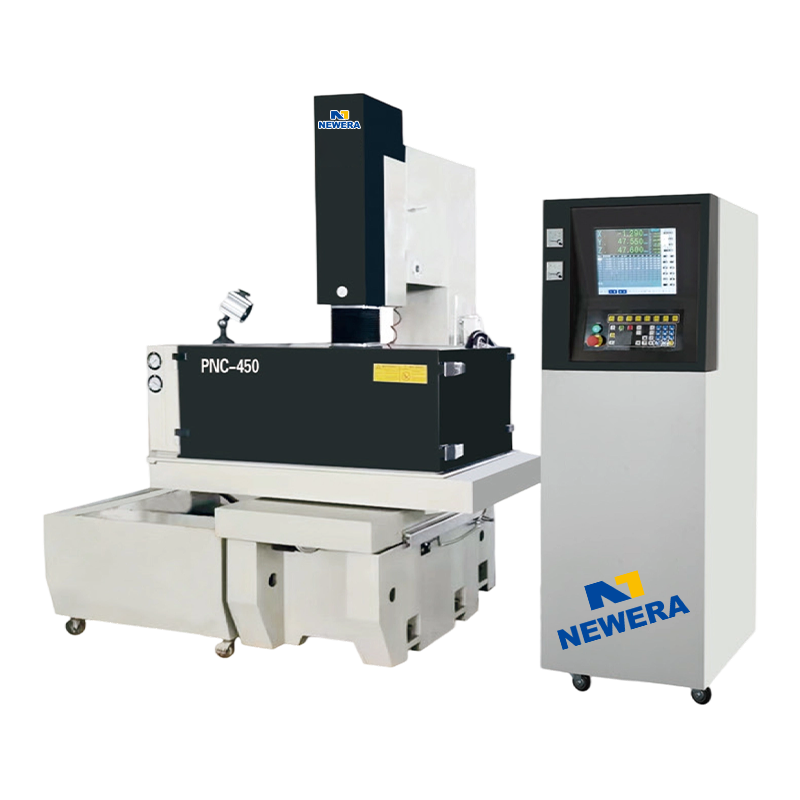 Máquina de electroerosión por penetración/erosionadora por inmersión PNC 450 Fabricantes, Empresa - Nantong Nuevo Nantong New Era Technology Co., Ltd es un fabricante y empresa de máquina de hundimiento por troquel/erosión por electroerosión por electroerosión OEM/ODM PNC 450 de China, sistema de niebla de... Ver producto →
Máquinas CNC: mecanizado multieje completo
Las electroerosionadoras de platina CNC llevan el concepto un paso más allá con una coordinación multieje completa. El control puede impulsar X, Y, Z y ejes giratorios adicionales, orbitar el electrodo para mejorar el lavado, crear erosión cónica o helicoidal y admitir el funcionamiento sin supervisión con sistemas de cambio de herramientas. Esta es la categoría a elegir para trabajos de moldes y matrices de alta precisión donde la repetibilidad y las tiradas largas sin supervisión justifican el precio más alto. Una máquina de esta clase, como la Electroerosionadora por plomo CNC-540 , traslada el esfuerzo de configuración del operador al programa CAM.
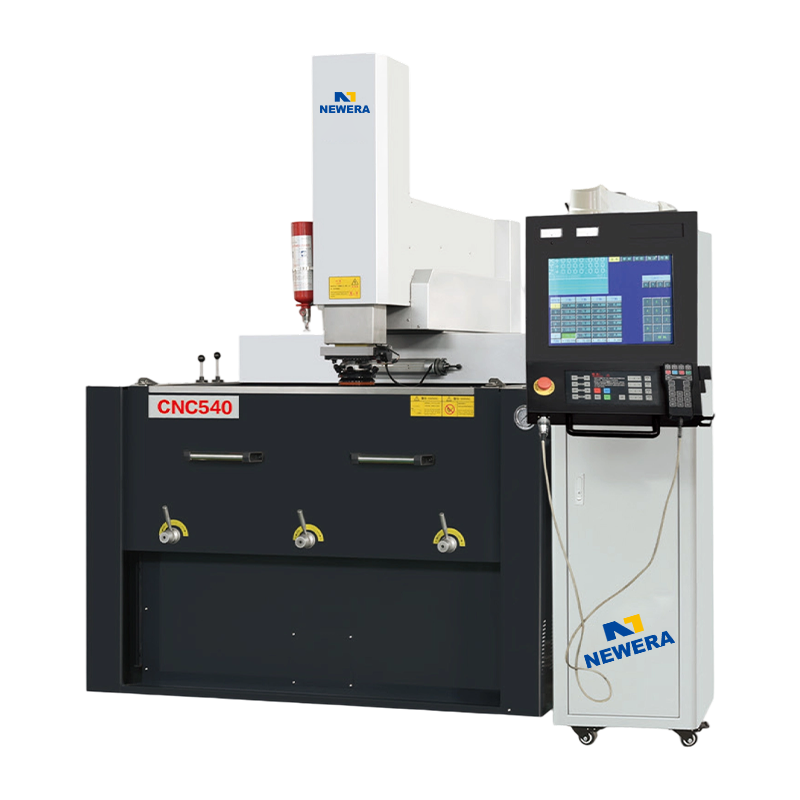 Máquina de electroerosión por inmersión CNC 540 Fabricantes, Empresa - Nantong Nuevo Nantong New Era Technology Co., Ltd es un fabricante y una empresa de máquinas de electroerosión por hundimiento/erosionadora por hundimiento OEM/ODM CNC 540 de China. La alta rigidez... Ver producto →
Comparación relativa de niveles de control ZNC, PNC y CNC. Un precio más alto significa una máquina más cara.
Cómo elegir el tipo de electroerosión adecuado
No existe una respuesta universal. La decisión debe comenzar con la geometría de la pieza y luego pasar al volumen de producción. En la industria del mecanizado, el enfoque más confiable es hacer coincidir primero la familia de procesos con la forma de la característica y luego elegir el nivel de control en función de cuántas horas funcionará realmente la máquina.
- Las cavidades ciegas con electrodos formados apuntan a la electroerosión por penetración.
- Contornos de corte continuo en punto de acero endurecido para electroerosión por hilo.
- Los orificios de enfriamiento profundos o los orificios para enhebrar cables apuntan a la electroerosión por perforación de orificios.
- La alta mezcla y los trabajos repetidos frecuentes hacen que una máquina PNC sea atractiva.
- El funcionamiento sin supervisión las 24 horas del día es donde el CNC gana su prima.
- Los operadores de bajo volumen y altamente calificados aún pueden lograr buenos resultados con ZNC.
Antes de aprobar un presupuesto, revise lo que La electroerosión por plomo puede manejar de manera realista para que no compre demasiada precisión ni reduzca el tamaño del tanque de trabajo.
Preguntas frecuentes sobre los tipos de electroerosión
¿Cuál es la diferencia entre electroerosión y electroerosión por penetración?
EDM es la familia de procesos más amplia. La electroerosión por penetración es el tipo específico que utiliza un electrodo moldeado para erosionar una cavidad en una pieza de trabajo.
¿Cuáles son los tres tipos principales de electroerosión?
Los tres tipos principales son electroerosión por penetración, electroerosión por hilo y electroerosión por perforación de orificios. La microerosión a veces figura como una cuarta categoría.
¿Qué tipo de electroerosión es mejor para la fabricación de moldes?
La electroerosión por penetración suele ser la mejor opción para las cavidades del molde porque puede producir formas ciegas y complejas con un electrodo formado.
¿Qué significa ZNC en una máquina de electroerosión?
ZNC significa que el eje Z se controla numéricamente mientras que X e Y se posicionan manualmente. Es la arquitectura de control de nivel de entrada.
¿Vale la pena el coste adicional de una máquina de electroerosión CNC?
Para los talleres que utilizan moldes de múltiples cavidades o turnos desatendidos, las máquinas CNC generalmente se amortizan gracias a un menor costo de mano de obra y una mejor repetibilidad.
¿Puede la electroerosión por hilo crear una cavidad ciega?
No. La electroerosión por hilo solo corta la pieza de trabajo, por lo que una cavidad ciega normalmente requiere una electroerosión por penetración con un electrodo formado.


Si está interesado en nuestros productos, consúltenos.
DATOS DE CONTACTO
Nantong New Era Technology Co., LTD
- Parque industrial de cinco estrellas, distrito de Chongchuan, ciudad de Nantong, provincia de Jiangsu, China
- TEL:+86-19851302688
- Correo electrónico: [email protected]
Productos
Enlace rápido
Terminal móvil
NANTONG NEW ERA TECHNOLOGY CO., LTD Todos los derechos reservados. Fabricantes de Centros de Mecanizado CNC Fábrica de Centros de Mecanizado de China
